

Инструментальные конусы: Морзе, SK, BT, HSK, Capto
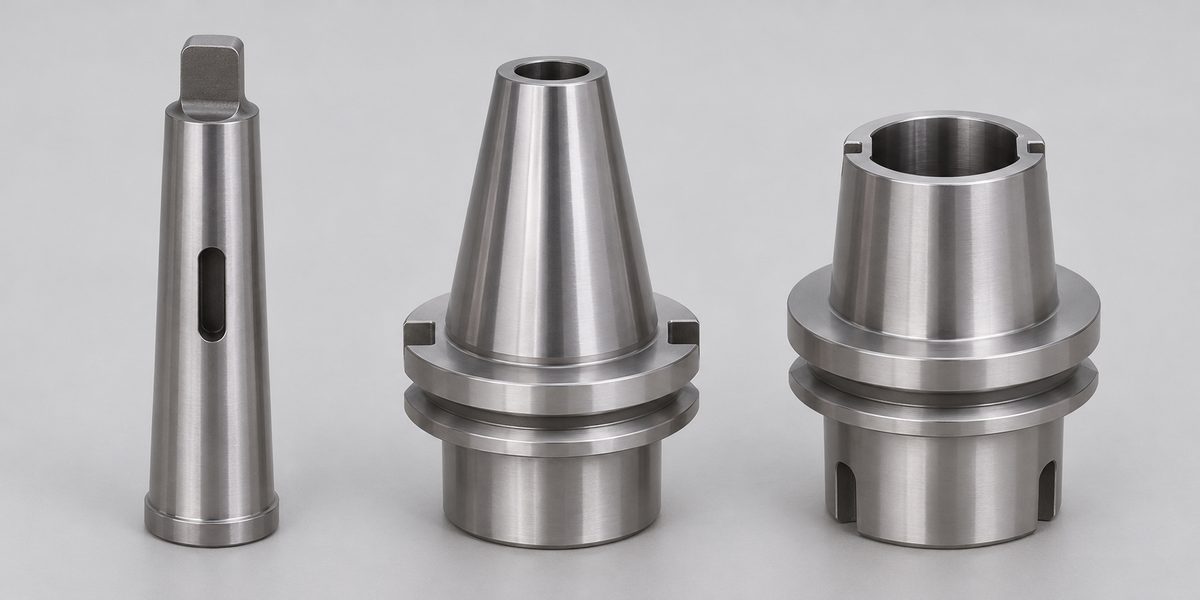
Конус соединяет инструмент со шпинделем и определяет, какие обороты, какая жёсткость и какая точность вообще возможны на этом станке. Номер конуса сам по себе ничего не гарантирует: у BT40 и SK40 конус одинаковый, а в автоматической смене они не заменяют друг друга.
Сравнение систем
| Система | Конусность | Контакт | Осевая повторяемость | Где применяют |
|---|---|---|---|---|
| SK, BT, CAT | 7/24 | Только по конусу | 5–10 мкм | Массовые обрабатывающие центры |
| BBT (Big-Plus) | 7/24 | Конус и торец | Менее 2 мкм | Модернизация парка BT |
| HSK | 1:10, полый | Конус и торец | Менее 1 мкм | Высокие обороты, точная обработка |
| Capto (ISO 26623) | 1:20, трёхгранный | Конус и торец | Менее 1 мкм | Токарные и многоцелевые станки |
| Морзе | Около 1:20 | Самоудерживающийся конус | — | Сверлильные и токарные станки, задние бабки |
Значения повторяемости верны для исправного шпинделя. Загрязнение, износ и падение усилия затяжки ухудшают результат любой системы.
Конусы 7/24: SK, BT, CAT
Конус 7/24 не самоудерживающийся: оправку держит тяга через штревель. Поэтому усилие затяжки важно для безопасности, а его потерю часто замечают слишком поздно. Для шпинделей рекомендуют проверять усилие примерно раз в полгода или через 100 000 смен инструмента.
Основные размеры конуса одинаковы, но есть различия:
| Обозначение | Стандарт | Особенность |
|---|---|---|
| SK | DIN 69871, ISO 7388-1 | Европейские станки с автоматической сменой |
| SK (ручная смена) | DIN 2080 | Крепление резьбовой тягой, не для автоматической смены |
| BT | JIS B 6339 (MAS 403) | Японская система, другой штревель |
| CAT | ASME B5.50 | Американская система, дюймовый стандарт |
Размеры SK30, SK40 и SK50 по базовому диаметру конуса составляют 31,75, 44,45 и 69,85 мм. Смешивать нельзя: BT и CAT физически садятся в чужой шпиндель при ручной установке, но автоматическая смена не сможет их захватить. Штревели разных стандартов отличаются резьбой и головкой, размеры и формы собраны в статье про штревели. Неверный штревель снижает усилие удержания, это прямая угроза безопасности.
При высоких оборотах отверстие шпинделя раскрывается под действием центробежной силы, контакт по конусу слабеет, и инструмент втягивается внутрь. Поэтому надёжная осевая точность у 7/24 обычно ограничена 8 000–12 000 об/мин.
BBT: важное предупреждение
Big-Plus добавляет контакт по торцу на конусе 7/24, но требует специального шпинделя. Оправку BBT нельзя ставить в обычный шпиндель BT: торец упирается раньше, чем садится конус, поэтому оправка не зажимается по конусу и может вылететь под нагрузкой. Обратное сочетание работает, но без преимуществ. На участках со смешанным парком такие оправки маркируют и хранят отдельно.
HSK
Полый хвостовик с конусностью 1:10 и контактом по конусу и торцу. Центробежная сила раздвигает его наружу, поэтому контакт с ростом оборотов не слабеет, а усиливается. Это даёт работу на десятках тысяч оборотов.
Число в обозначении — номинальный диаметр: HSK-A63 часто применяют на обрабатывающих центрах с оборотами 15 000–25 000 об/мин, HSK-A100 на тяжёлых станках, HSK-E32 и HSK-E40 на шпинделях свыше 30 000 об/мин. Буква задаёт форму фланца, подвод СОЖ и совместимость: формы между собой не взаимозаменяемы. HSK-A рассчитана на автоматическую смену, HSK-C на ручную.
Capto (ISO 26623)
Трёхгранный конус 1:20 передаёт момент своей формой, без шпонок, поэтому там нет концентратора напряжений от пазов. Система используется на токарных и многоцелевых станках, особенно как модульная: можно собирать инструмент из нескольких звеньев.
Конус Морзе
Самоудерживающийся конус для передачи момента трением: свёрла, переходные втулки, центры задней бабки. Конусность у номеров разная, около 1:20. Размеры по DIN 228:
| Номер | Конусность | Угол уклона | d1, мм | L2 с лапкой, не более, мм | Лапка b, мм | Резьба d5 | L1 с резьбой, мм |
|---|---|---|---|---|---|---|---|
| КМ0 | 1:19,212 | 1°29′27″ | 9,045 | 56,5 | 3,9 | — | 50 |
| КМ1 | 1:20,047 | 1°25′43″ | 12,065 | 62 | 5,2 | M6 | 53,5 |
| КМ2 | 1:20,020 | 1°25′50″ | 17,780 | 75 | 6,3 | M10 | 64 |
| КМ3 | 1:19,922 | 1°26′16″ | 23,825 | 94 | 7,9 | M12 | 81 |
| КМ4 | 1:19,254 | 1°29′15″ | 31,267 | 117,5 | 11,9 | M16 | 102,5 |
| КМ5 | 1:19,002 | 1°30′26″ | 44,399 | 149,5 | 15,9 | M20 | 129,5 |
| КМ6 | 1:19,180 | 1°29′36″ | 63,348 | 210 | 19 | M24 | 182 |
d1 — диаметр в базовой плоскости, то есть у торца гнезда. L2 — длина хвостовика с лапкой от конца лапки до базовой плоскости, L1 — то же у хвостовика с резьбой. b — толщина лапки, d5 — резьба под затяжной винт. Хвостовик выходит за базовую плоскость ещё на несколько миллиметров: от 3 мм у КМ0 до 8 мм у КМ6.
Как определить номер. Измерьте диаметр хвостовика у торца гнезда и найдите ближайший d1: 9, 12, 18, 24, 31, 44 или 63 мм. Длина хвостовика подтвердит результат.
Лапка или резьба. Хвостовик с лапкой выбивают из гнезда клином через окно шпинделя: так работают сверлильные станки и задние бабки. Хвостовик с резьбой затягивают винтом через шпиндель, такой нужен там, где инструмент не должен выпасть под боковой нагрузкой, например при фрезеровании.
КМ и MK, MT на зарубежных станках — одно и то же: номера и размеры совпадают. В том же DIN 228 описаны метрические конусы 4, 6 и 80–200 с конусностью 1:20. Хвостовик меньшего номера ставят в гнездо большего через переходную втулку.
Как определиться
Если станок уже есть, систему выбирать не приходится: посмотрите маркировку шпинделя, форму фланца и штревель. Для нового станка с оборотами выше 12 000 об/мин и требованиями к осевой точности лучше брать HSK. Для общей обработки на средних оборотах достаточно 7/24.
В каталоге: адаптеры DIN 69871, DIN 2080, BT, CAT, HSK-A, Capto, Морзе, а также штревели и цанги.
Частые вопросы
Как определить номер конуса Морзе?
Измерьте диаметр хвостовика там, где он выходит из гнезда. Около 9 мм — КМ0, 12 мм — КМ1, 18 мм — КМ2, 24 мм — КМ3, 31 мм — КМ4, 44 мм — КМ5, 63 мм — КМ6. Номер подтверждает и длина хвостовика по таблице.
Чем SK40 отличается от BT40?
Конус 7/24 у них один, но отличаются фланец, захват и штревель. Оправка BT не станет в автоматическую смену инструмента станка под SK и наоборот, поэтому номер конуса — ещё не гарантия совместимости.
Можно ли поставить оправку BBT в шпиндель BT?
Нельзя. Торец упирается раньше, чем садится конус, и конус не зажимается. Есть риск вылета оправки под нагрузкой. Обратная комбинация, BT в шпинделе BBT, работает, но без контакта по торцу.
Что значит цифра в HSK-A63?
Число 63 — номинальный диаметр в миллиметрах, A — форма. Разные формы одного диаметра, например HSK-A63 и HSK-E63, между собой не взаимозаменяемы.
До каких оборотов работает конус 7/24?
Обычно надёжная осевая точность сохраняется примерно до 8 000–12 000 об/мин: выше шпиндель раскрывается под действием центробежной силы. Точный предел зависит от станка и операции.
Источники
- ISO 7388-1, DIN 69871, DIN 2080, JIS B 6339 (MAS 403), ASME B5.50: конусы 7/24; ISO 12164-1: HSK; ISO 26623-1: Capto; DIN 228, ISO 296: конусы Морзе
- База знаний Metalworking Knowledge: Spindle Taper Interfaces, Pull-Stud Systems
- GARANT Machining Handbook, табл. 10.10: хвостовики по DIN 228 и DIN 2080, основные размеры