

Накатка рифлений: профили по DIN 82, ролики и державки
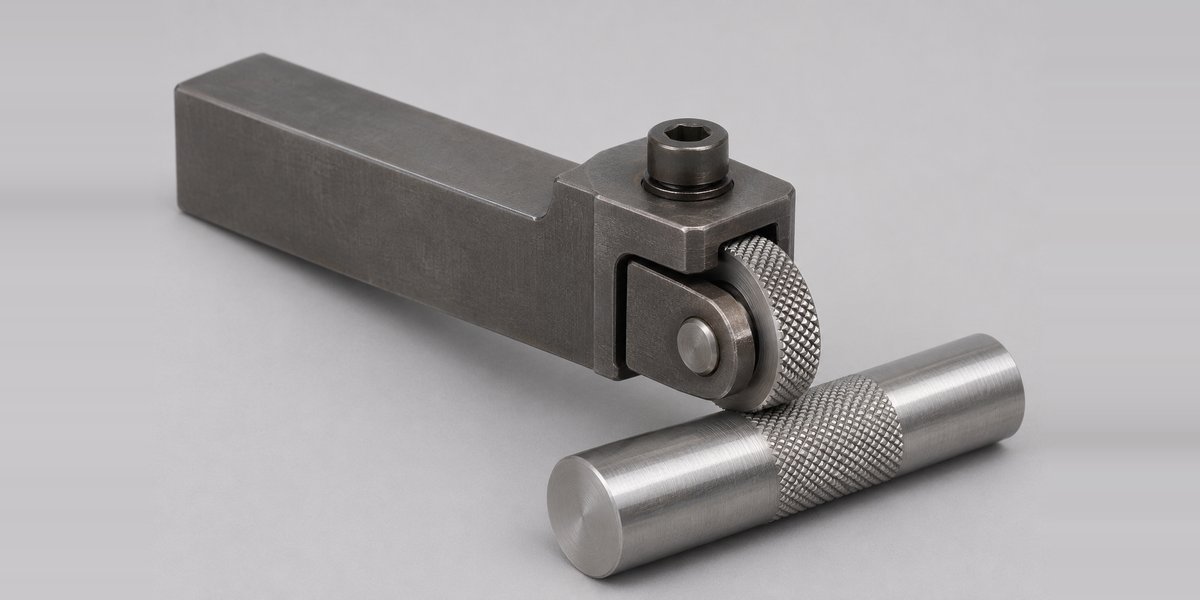
Накатка даёт на цилиндрической поверхности рифление: прямое, косое, сетчатое или крестовое. Его делают, чтобы ручку или винт было удобно крутить пальцами, чтобы деталь плотно села в пластмассу или просто для вида. Инструмент простой: закалённый ролик с зубьями на оси и державка, которая ставится в резцедержатель токарного станка. Но результат зависит от того, правильно ли выбраны способ накатки, профиль, шаг и диаметр заготовки.
Два способа накатки
Накатка без резания (выдавливание, form knurling). Ролик вдавливается в поверхность и пластически формирует рисунок. Металл не снимается, он перетекает из впадин в вершины, поэтому диаметр детали растёт, а поверхность уплотняется. Способ годится только для материалов, которые поддаются холодной деформации.
Накатка с резанием (фрезерование, cut knurling). Ролик срезает стружку при осевой подаче, как фреза. Диаметр почти не меняется, давление на деталь и станок небольшое.
| Без резания | С резанием | |
|---|---|---|
| Профили по DIN 82 | все | RAA, RBL, RBR, RGE |
| Направление подачи | радиальное, осевое или оба | только осевое |
| Диаметр детали | растёт | почти не меняется |
| Поверхность | уплотняется | почти не уплотняется |
| Нагрузка на станок | больше | меньше |
| Тонкостенные детали | с трудом | можно |
| Малые диаметры | ограниченно | можно |
| Торец, отверстие, конус | можно | нельзя |
| До уступа | можно | нельзя |
| Где начинать | в любом месте детали | с торца или после канавки |
| Наладка | простая | точная, с подстройкой |
Накатку с резанием Hommel+Keller советует для мягких материалов вроде пластмасс, для труднообрабатываемых, для тонких стенок и для видимого рифления, где важен чистый профиль. Обратная сторона: поверхность почти не уплотняется, и рифление получается менее прочным. Накатку без резания выбирают, когда нужен любой профиль, рифление до уступа, на торце, в отверстии или на конусе.
Профили рифления по DIN 82
DIN 82 описывает рисунок на детали. Каждое обозначение начинается с R:
| Профиль | Рисунок на детали |
|---|---|
| RAA | прямое, рифли параллельны оси |
| RBL | косое левое |
| RBR | косое правое |
| RGE | сетчатое из левых и правых рифлей, вершины выступают |
| RGV | сетчатое из левых и правых рифлей, вершины вдавлены |
| RKE | крестовое под 90°, вершины выступают |
| RKV | крестовое под 90°, вершины вдавлены |
Косые и сетчатые профили бывают с углом 30° и 45°. Угол 45° у Hommel+Keller стандартный, но в DIN 82 и DIN 403 он не описан.
Ролики по DIN 403
Профиль на самом ролике описывает другой стандарт, DIN 403. Он задаёт формы AA (прямые рифли), BL и BR (левые и правые косые), GE и GV (левые и правые под 30°, с выступающими и вдавленными вершинами), KE и KV (крестовые под 90°). Ролики, которые не совпадают с DIN 403, Hommel+Keller делает по чертежу заказчика.
Профиль ролика не всегда повторяет профиль детали. Его выбирают по нужному рисунку и по державке:
- крестовое рифление получают роликом с обратным рисунком: RKE — роликом KV, RKV — роликом KE;
- сетку RGE без резания накатывают одним сетчатым роликом или двумя косыми, BL и BR, в двухроликовой державке;
- при накатке с резанием головка державки наклонена, поэтому прямое RAA в державке 231 режет косой ролик BR30° или BL30°, а косое RBL или RBR — прямой ролик AA или косой BR15° или BL15°.
Поэтому ролик подбирают по таблице державки, а не только по названию профиля.
Ролики для накатки без резания и с резанием разные. В каталоге Zeus первые идут с фаской 45°, вторые без фаски. Обозначение ролика: диаметр × ширина × отверстие и шаг. Например, 41007357 — ролик AA Ø20 × 8 × 6 мм с шагом 1 мм для накатки без резания, а 41007045 — ролик BR30° Ø15 × 4 × 8 мм с шагом 0,8 мм для накатки с резанием.
Стандартные ролики Zeus делают из порошковой быстрорежущей стали (PM). По запросу есть ролики из обычной HSS и твёрдого сплава, азотирование TENIFER, PVD-покрытия (в основном для накатки с резанием) и полированные ролики для вязких материалов, которые налипают на зубья.
Шаг и диаметр заготовки
Шаг p — расстояние между вершинами зубьев. DIN 403 стандартизирует шаги 0,5; 0,6; 0,8; 1,0; 1,2 и 1,6 мм, Hommel+Keller выпускает и другие. Дюймовые шаги пересчитывают так: по CP (TPI) делят 25,4 мм на число зубьев на дюйм, 20 TPI дают 1,27 мм. По DP делят длину окружности диаметром 1 дюйм на число зубьев, DP 64 даёт 1,25 мм.
Главное правило: шаг должен укладываться на окружности заготовки. Если на длине окружности помещается не целое число шагов, ролику приходится подстраиваться. Профиль выходит размытым, вершины скругляются, ролик изнашивается быстрее. В худшем случае ролик после первого оборота не попадает в свои же рифли и режет между ними: получается двойная накатка с шагом вдвое мельче.
Hommel+Keller предлагает исправлять это по порядку:
- Поправить диаметр под накатку. Изменение диаметра на несколько сотых миллиметра меняет длину окружности в π раз больше и заметно влияет на качество.
- Сменить шаг, если диаметр трогать нельзя по допуску.
- Заказать специальный ролик с рассчитанным числом зубьев под ваш диаметр, если не подходит ни то, ни другое.
При накатке без резания диаметр после накатки вырастет, это закладывают в размер под накатку. Опытные значения прироста для прямого рифления RAA на заготовке Ø15 мм:
| Материал | Шаг 0,5 | 0,8 | 1,0 | 1,2 | 1,5 мм |
|---|---|---|---|---|---|
| Автоматная сталь | 0,18 | 0,40 | 0,44 | 0,50 | 0,60 |
| Нержавеющая сталь | 0,19 | 0,34 | 0,45 | 0,51 | 0,60 |
| Латунь | 0,20 | 0,29 | 0,35 | 0,41 | 0,44 |
| Алюминий | 0,19 | 0,33 | 0,45 | 0,51 | 0,57 |
Прирост указан в миллиметрах на диаметр. У сетки RGE30° он больше: на автоматной стали Ø15 мм при шаге 1,0 мм — 0,52 мм против 0,44 у RAA. Полные таблицы для Ø5, 15 и 25 мм и профилей RAA, RBL/RBR30° и RGE30° есть в каталоге Zeus на с. 66. Это опытные значения, на детали возможны отклонения.
Канавка и бурт при накатке с резанием
Державка для накатки с резанием начинает работу с торца детали. Чтобы накатать рифление в середине, протачивают канавку под заход ролика. Глубина канавки — не меньше половины шага плюс 0,3 мм. Минимальная ширина канавки зависит от ролика:
| Ролик, мм | 10 × 3 × 6 | 15 × 4 × 8 | 25 × 6 × 8 | 42 × 13 × 16 |
|---|---|---|---|---|
| Ширина канавки, не менее, мм | 3 | 4 | 6,5 | 14 |
До бурта накатка с резанием не доходит: мешают наклон головки на 30° и выступающая крышка. Между рифлением и буртом остаётся зазор, его размер по высоте уступа и шагу дан в каталоге Zeus на с. 68.
Державки: один, два или три ролика
Державку выбирают по способу накатки, по профилю, по диаметру детали и по тому, нужно ли дойти до уступа.
| Серия Zeus | Способ | Роликов | Профили на детали | Заготовка Ø, мм | В каталоге Тернадо |
|---|---|---|---|---|---|
| 131 | без резания | 1 | все | 3–200 | 25 |
| 132 | без резания, до уступа | 1 | все | 3–200 | 8 |
| 141 | без резания | 2 | RAA, RBL, RBR, RGE | 3–220 | 11 |
| 142 | без резания, до уступа | 2 | RAA, RBL, RBR, RGE | 3–110 | 8 |
| 161 | без резания | 2 | RAA, RBL, RBR, RGE | 0–65 | 12 |
| 162 | без резания, до уступа | 2 | RAA, RBL, RBR, RGE | 0–65 | 8 |
| 231 | с резанием | 1 | RAA, RBL, RBR | 0–300 | 14 |
| 241 | с резанием | 2 | RGE | 3–250 | 7 |
| 191, 192, 291 | без резания и с резанием | 3 | зависит от серии | 2–13,5 | 3 |
Что важно знать о сериях:
- 131 — универсальная однороликовая державка. Радиальной подачей катает любой профиль, осевой — RAA, RBL и RBR. Ролик меняют быстро благодаря системе Click-Pin. Есть правое и левое исполнение, например 31013694 под ролики Ø20 или 25 × 8 × 6 мм для заготовок 8–200 мм.
- 132, 142, 162 — исполнения для накатки до уступа. Ролик держит твердосплавный палец, отверстие ролика 6A11 или 6A13. Пример — 31002227, серия 132 для заготовок 3–50 мм.
- 141 — двухроликовая державка с плавающей головкой, которая сама центрируется по детали. Подходит для осевой накатки, сетку RGE катает парой BL + BR. Пример — 31002704 для заготовок 10–110 мм. Головки 141 и 142 взаимозаменяемы, одну серию переделывают в другую.
- 161 — губки с роликами сводятся под диаметр синхронным винтом, ролики катают по касательной. Державка рассчитана на очень малые диаметры, начиная почти с нуля, и на длинные детали. Пример — 31002722 для заготовок до 15 мм.
- 231 — однороликовая державка для накатки с резанием, с винтом тонкой подстройки профиля. Пример — 31002740 для заготовок 3–50 мм.
- 241 — двухроликовая для сетки RGE с резанием, головку переставляют под правое или левое исполнение. Hommel+Keller рекомендует её для ответственного видимого рифления. Пример — 31001901.
- 191, 192, 291 — малые державки с цилиндрическим хвостовиком Ø12 мм и тремя роликами. Три точки контакта снижают усилие, поэтому они подходят для тонкостенных деталей. 291 работает с резанием, например 31001946 для заготовок 3,5–13,5 мм.
Исполнения с буквами LD в названии сделаны для станков продольного точения. Для торца, конуса и отверстия у Zeus есть отдельные серии: 311 и 312 для торца и конуса, 330 и 332 для накатки в отверстии.
Режимы
Ориентиры Hommel+Keller для заготовок Ø10–40 мм. Подача на оборот, осевая зависит от шага:
| Способ | Материал | Ролик Ø, мм | Vc, м/мин | f радиальная, мм/об | f осевая при шаге 0,3–0,5 / 0,5–1,0 / 1,0–1,5 / 1,5–2,0 мм, мм/об |
|---|---|---|---|---|---|
| Без резания | автоматная сталь | 15 / 20 | 25–55 | 0,05–0,10 | 0,20 / 0,13 / 0,10 / 0,07 |
| Без резания | нержавеющая сталь | 15 / 20 | 20–50 | 0,05–0,10 | 0,17 / 0,11 / 0,09 / 0,06 |
| Без резания | латунь | 15 / 20 | 40–85 | 0,05–0,10 | 0,21 / 0,14 / 0,11 / 0,07 |
| Без резания | алюминий | 15 / 20 | 30–65 | 0,05–0,10 | 0,25 / 0,16 / 0,13 / 0,09 |
| С резанием | автоматная сталь | 15 / 25 | 50–90 | 0,05–0,10 | 0,28 / 0,18 / 0,14 / 0,10 |
| С резанием | нержавеющая сталь | 15 / 25 | 30–50 | 0,05–0,10 | 0,20 / 0,13 / 0,10 / 0,07 |
| С резанием | латунь | 15 / 25 | 70–125 | 0,05–0,10 | 0,31 / 0,20 / 0,15 / 0,11 |
| С резанием | алюминий | 15 / 25 | 80–150 | 0,05–0,10 | 0,17 / 0,11 / 0,08 / 0,06 |
Для заготовок крупнее 40 мм осевая подача больше, для заготовок мельче 10 мм — меньше. Значения для всех диаметров, от менее 10 до более 250 мм, даны в каталоге Zeus на с. 67. Точные режимы подбирают на детали. Обязательно хорошее охлаждение и смазка, иначе стружка вкатывается в профиль, а ролик быстрее изнашивается. О выборе жидкости — в статье о СОЖ, общие формулы скорости и подачи — в статье как выбрать режимы резания.
Как подобрать накатной инструмент
- Рисунок на детали: профиль по DIN 82 (RAA, RBL, RBR, RGE, RGV, RKE, RKV) и угол, 30° или 45°.
- Способ: без резания, если нужен любой профиль, рифление до уступа, на торце или в отверстии; с резанием, если стенка тонкая, материал мягкий или труднообрабатываемый, диаметр должен остаться в допуске или рифление видимое.
- Место на детали: с торца, в середине или до уступа. Для середины при накатке с резанием нужна канавка.
- Диаметр детали: он определяет серию и размер ролика.
- Шаг: проверьте, как он укладывается на окружности, и заложите прирост диаметра для накатки без резания.
- Державка: серия, размер хвостовика под резцедержатель, правое или левое исполнение, вариант LD для продольного автомата.
- Ролики: профиль по таблице державки, размер Ø × ширина × отверстие и шаг. Для двухроликовой державки нужны два ролика, для сетки часто пара BL + BR.
Накатной инструмент в каталоге
В каталоге Тернадо 983 позиции Zeus, марки Hommel+Keller. Из них 479 накатных роликов: 313 для накатки без резания, 160 для накатки с резанием и 6 роликов GE45° с покрытием TiN. Есть профили AA, BL, BR, GE и GV, диаметры от 8,9 до 25 мм, шаги от 0,3 до 2,0 мм. Державок 96, это серии 131, 132, 141, 142, 161, 162, 231, 241, 191, 192 и 291.
Смотрите ролики накатные и державки накатные. Из карточки державки можно открыть подбор роликов, которые к ней подходят. Каталоги и флаеры производителя — на странице бренда Zeus. Добавьте подходящие позиции в список запроса и укажите материал детали, диаметр, нужный профиль и шаг, а лучше приложите чертёж. Специалист Тернадо подберёт державку и ролики и пришлёт предложение.
Частые вопросы
Чем накатка без резания отличается от накатки с резанием?
При накатке без резания ролик выдавливает рисунок, металл не снимается, поверхность уплотняется, а диаметр детали растёт. При накатке с резанием ролик срезает стружку при осевой подаче: диаметр почти не меняется, нагрузка на станок и деталь меньше, поверхность получается точнее. Первым способом можно получить любой профиль, вторым только RAA, RBL, RBR и RGE.
Что означают RAA, RBL, RGE и другие обозначения?
Это профили рифления на детали по DIN 82. RAA — прямое рифление вдоль оси, RBL и RBR — косое левое и правое, RGE и RGV — сетчатое из левых и правых рифлей, RKE и RKV — крестовое под 90°. Буква E означает выступающие вершины, V — вдавленные.
Чем DIN 82 отличается от DIN 403?
DIN 82 описывает рисунок на детали, DIN 403 — профиль на самом ролике: AA, BL, BR, GE, GV, KE и KV. Профиль ролика подбирают по нужному рисунку на детали и по державке. Например, крестовое RKE накатывают роликом KV, а RKV — роликом KE.
Какой шаг рифления выбрать?
DIN 403 стандартизирует шаги 0,5; 0,6; 0,8; 1,0; 1,2 и 1,6 мм. У ролика Zeus в каталоге Тернадо есть шаги от 0,3 до 2,0 мм. Важно, чтобы на окружности заготовки укладывалось целое число шагов, иначе профиль искажается или получается двойная накатка.
На сколько вырастет диаметр после накатки?
При накатке без резания диаметр растёт тем больше, чем крупнее шаг. Hommel+Keller приводит опытные значения: для прямого рифления RAA на автоматной стали Ø15 мм при шаге 1,0 мм прирост 0,44 мм, при шаге 1,5 мм — 0,60 мм. При накатке с резанием диаметр почти не меняется.
Можно ли накатать рифление до уступа?
Накаткой без резания можно, для этого есть державки серий 132, 142 и 162. Накаткой с резанием нельзя: головка державки наклонена на 30°, и ролик до бурта не дойдёт. Если рифление нужно в середине детали, при накатке с резанием сначала протачивают канавку.
Можно ли переставлять ролики между державками?
Только если совпадают размеры ролика: диаметр, ширина и отверстие. Например, державки серий 132, 142 и 162 рассчитаны на ролики с отверстием 6A11 и 6A13, а серии 131 и 141 — на отверстие 4 или 6 мм. Подходящие ролики можно отобрать в подборе прямо из карточки державки.
Источники
- Hommel+Keller, каталог zeus Knurling, Marking, Burnishing Technology 2022: обзор применений и профилей (с. 2–3), подбор державок (с. 4–7), серии 131 и 132 (с. 8–9), серия 141 (с. 10–11), серия 161 (с. 14–15), обзор накатки с резанием и державок 191, 192, 291 (с. 20–21), серии 231 и 241 (с. 22–23), ролики AA (с. 35), ролики BL и BR для накатки с резанием (с. 40–41), материалы и обработка роликов (с. 62), профили и шаги по DIN 403 (с. 63), дюймовые шаги (с. 64), особенности процессов (с. 65), прирост диаметра (с. 66), режимы (с. 67), канавка и бурт при накатке с резанием (с. 68), подбор шага и диаметра (с. 70–71)
- Hommel+Keller, ToolTalk Essentials «Form knurling | Cut knurling»: отличия способов и сочетания профилей с направлением подачи (с. 2)
- Hommel+Keller, флаер «Connectors knurling and marking tools», 2024: назначение серий 131, 161, 191, 192, 231, 241, 291 (с. 2)
- Параметры позиций: каталог Zeus на сайте Тернадо (разделы «Ролики накатные» и «Державки накатные»)