

Расчёт режимов резания: скорость, подача и глубина
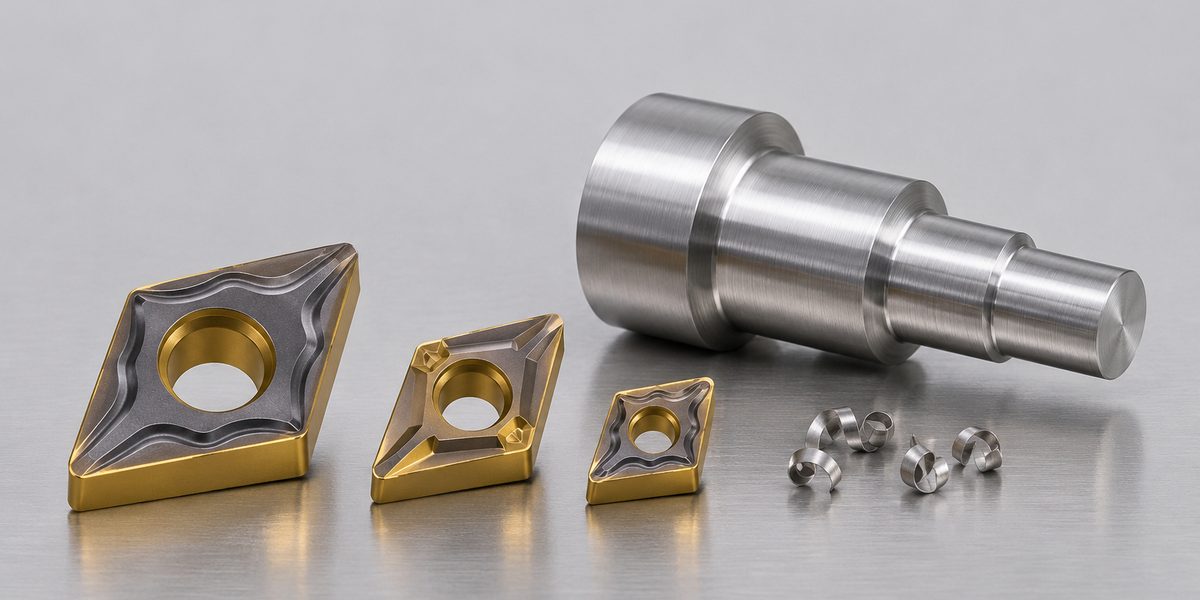
Режимы не считают с нуля: стартовые значения берут из каталога производителя для конкретной пластины и материала, а затем уточняют по реальным условиям. Ниже порядок, который работает для точения и фрезерования.
Порядок назначения
- Определите материал и его твёрдость. От этого зависят группа по ISO и стартовая скорость, см. группы материалов.
- Назначьте глубину резания. На черновых проходах её определяет припуск и прочность системы, на чистовых — припуск, оставленный под финиш.
- Назначьте подачу. На черновых проходах подачу ограничивают прочность пластины и силы резания, на чистовых — шероховатость: она зависит от квадрата подачи.
- Возьмите скорость из каталога и поправьте её на твёрдость материала.
- Посчитайте обороты, минутную подачу и мощность и сравните со станком: калькулятор ниже, отдельные формулы разобраны в статье про формулы механообработки.
- Проверьте первой деталью: стружка, шум, поверхность, размер, износ после нескольких деталей.
Калькулятор режимов резания
Введите скорость и подачу из каталога и размеры: калькулятор посчитает обороты, минутную подачу, съём и мощность. Удельную силу резания kc для своего материала возьмите из каталога или из таблицы в статье про формулы механообработки: для стали около 180 HB это примерно 1500–1800 Н/мм², на тонкой стружке больше.
Мощность на шпинделе посчитана с КПД привода 0,8. Если она близка к мощности станка, уменьшайте сначала глубину или ширину, а не скорость.
Пример расчёта при точении
Вал Ø60 мм из стали, длина прохода 150 мм. Допустим, каталог для выбранной пластины даёт vc = 200 м/мин и fn = 0,25 мм/об, глубина ap = 2 мм, kc = 2000 Н/мм².
n = 1000 · 200 / (3,14 · 60) ≈ 1061 об/мин
vf = fn · n = 0,25 · 1061 ≈ 265 мм/мин
Q = vc · fn · ap = 200 · 0,25 · 2 = 100 см³/мин
Pc = Q · kc / 60 000 = 100 · 2000 / 60 000 ≈ 3,3 кВт
На шпинделе с КПД 0,8 нужно около 4,2 кВт. Проход длиной 150 мм займёт 150 / 265 ≈ 0,57 мин, около 34 с. Если у станка нет этой мощности, уменьшают глубину и делают два прохода.
Пример расчёта при фрезеровании
Боковое фрезерование концевой фрезой Ø12 мм, 4 зуба, на всю высоту ap = 12 мм, ширина ae = 1,2 мм. Допустим, каталог даёт vc = 150 м/мин и толщину стружки 0,05 мм.
Ширина составляет 0,1 диаметра, поэтому подачу на зуб увеличивают в 1,67 раза (см. утонение стружки ниже): fz = 0,05 · 1,67 ≈ 0,083 мм/зуб.
n = 1000 · 150 / (3,14 · 12) ≈ 3979 об/мин
vf = fz · z · n = 0,083 · 4 · 3979 ≈ 1321 мм/мин
Q = ap · ae · vf / 1000 = 12 · 1,2 · 1321 / 1000 ≈ 19 см³/мин
Pc = Q · kc / 60 000 = 19 · 2000 / 60 000 ≈ 0,63 кВт
Мощность здесь мала, ограничением станут прогиб фрезы и вибрации. На тонкой стружке kc выше табличной, поэтому реальная мощность будет больше расчётной.
Сколько параметров задавать
| Операция | Параметры |
|---|---|
| Сверление | vc, fn |
| Точение | vc, fn, ap |
| Фрезерование | vc, fz, ap, ae |
Для фрезерования важно задать обе глубины: ap определяет нагруженную длину кромки и потребляемую мощность, а ae — дугу контакта, толщину стружки и склонность к вибрациям.
Поправка скорости на твёрдость
Значение из каталога относится к определённой опорной твёрдости. Если материал твёрже или мягче, скорость умножают на коэффициент:
| Группа и материал | Опорная твёрдость | −40 HB | −20 HB | 0 | +20 HB | +40 HB | +60 HB | +100 HB |
|---|---|---|---|---|---|---|---|---|
| P, сталь | 180 HB | 1,25 | 1,11 | 1,00 | 0,91 | 0,84 | 0,77 | 0,67 |
| M, нержавеющая | 180 HB | 1,24 | 1,11 | 1,00 | 0,91 | 0,84 | 0,78 | 0,68 |
| K, серый чугун | 220 HB | 1,13 | 1,06 | 1,00 | 0,95 | 0,90 | 0,86 | 0,79 |
| K, высокопрочный чугун | 250 HB | 1,21 | 1,09 | 1,00 | 0,91 | 0,84 | 0,75 | 0,65 |
Пример. Каталог даёт 415 м/мин для стали 180 HB, а заготовка имеет 280 HB. Разница +100 HB, коэффициент 0,67, рабочая скорость около 278 м/мин. Перевести твёрдость из HRC в HB поможет таблица твёрдости. Коэффициенты эмпирические: у разных производителей они различаются на 5–10 %, а за пределами ±100 HB ими пользоваться нельзя.
Как поднимать производительность
Съём зависит от всех трёх параметров одинаково, а температура и износ — нет. Поэтому порядок такой:
- Глубина. Съём растёт линейно, температура почти не меняется.
- Подача. Съём растёт линейно, температура умеренно.
- Скорость. Съём тоже растёт линейно, но при приближении к пределу материала износ ускоряется непропорционально.
Если не хватает стойкости, первым делом снижают скорость, а не подачу: чрезмерно малая подача сама по себе вредит, поскольку кромка начинает тереть.
Утонение стружки при фрезеровании
Если ширина ae меньше половины диаметра, зуб не доходит до положения максимальной толщины стружки. Стружка получается тоньше заданной подачи на зуб:
h = fz · 2 · √( (ae/D) · (1 − ae/D) )
Чтобы вернуть нужную толщину стружки, подачу делят на этот множитель:
| ae / D | 0,5 | 0,25 | 0,2 | 0,1 | 0,05 | 0,02 |
|---|---|---|---|---|---|---|
| Множитель для fz | 1,00 | 1,15 | 1,25 | 1,67 | 2,29 | 3,57 |
Результат не должен превышать допустимую нагрузку на зуб для данной фрезы. Отдельно действует главный угол в плане: при угле меньше 90° толщина стружки уменьшается ещё в sin κr раз. На этом построены высокоподачные фрезы.
Что ограничивает режимы на практике
- Мощность шпинделя. Самые нагруженные случаи — торцевое фрезерование большим диаметром и черновая обработка материалов с высокой kc.
- Вылет инструмента. Каталожные значения обычно рассчитаны на вылет до 3 диаметров. Дальше ограничением становятся прогиб и вибрации, а не износ.
- Закрепление детали. Тонкие стенки и нежёсткие заготовки не выдержат усилий каталожной черновой обработки. Первой уменьшают ширину ae.
Все ограничения действуют одновременно, а режимы определяет самое жёсткое из них. Как прочитать результат по самой пластине, рассказано в статье про износ пластин.
Стартовые режимы указаны в каталогах производителей. В нашем каталоге есть токарные пластины, фрезерные пластины и монолитные концевые фрезы.
Отдельно разобраны режимы сверления, фрезы по алюминию, точение нержавеющей стали и выбор СОЖ.
Частые вопросы
Как рассчитать режимы резания?
Возьмите из каталога скорость vc и подачу для пластины и материала, поправьте скорость на твёрдость. Затем посчитайте обороты n = 1000·vc / (π·D), минутную подачу, съём и мощность и сравните со станком. Калькулятор в статье делает это сразу.
Что выбирать первым: скорость или подачу?
Сначала глубину и подачу, потом скорость. Глубина и подача определяются припуском, пластиной и шероховатостью, а скорость выбирается в последнюю очередь, потому что сильнее всего влияет на стойкость.
Как поднять производительность, не теряя стойкости?
В порядке глубина, затем подача, затем скорость. Глубина увеличивает съём без роста температуры. Подача поднимает температуру умеренно. Скорость действует сильнее всего: около предела она ускоряет износ непропорционально.
Почему при малой ширине фрезерования подачу нужно увеличивать?
Когда ширина фрезерования меньше половины диаметра, зуб снимает стружку тоньше заданной подачи на зуб. Кромка начинает тереть, а не резать, и быстрее изнашивается. Подачу поднимают так, чтобы вернуть нужную толщину стружки.
Источники
- База знаний Metalworking Knowledge: Cutting Parameters in Milling; Cutting Forces and Specific Energy
- Sandvik Coromant Training Handbook: поправочные коэффициенты скорости по твёрдости