

Резьбофрезерование: когда резьбофреза лучше метчика
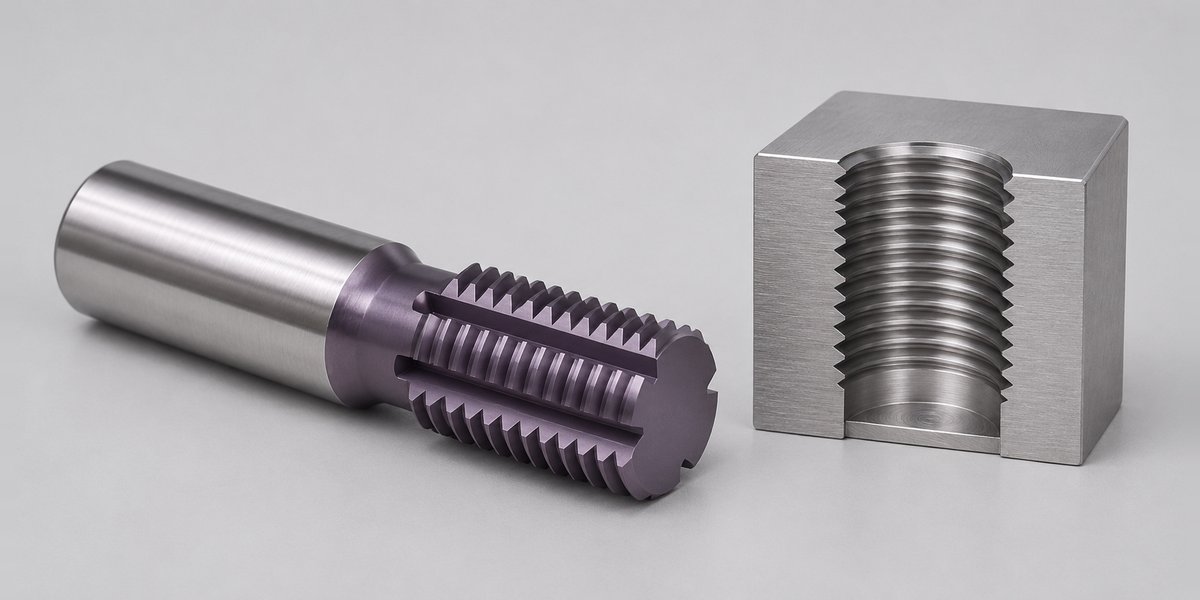
Метчик быстрее, и для стандартной резьбы в мягкой и средней стали он остаётся первым выбором. Резьбофреза нужна там, где метчик рискован или неудобен: дорогая деталь, закалённая сталь или титан, нестандартный диаметр, тонкая стенка, точный допуск.
Как работает резьбофрезерование
Резьбофрезу заводят в отверстие, и станок ведёт её одновременно по окружности и вдоль оси. За один оборот вокруг оси отверстия фреза смещается на один шаг резьбы. Это винтовая интерполяция, для неё нужен станок с ЧПУ, который двигает три оси одновременно.
Из этого следуют два главных отличия от метчика:
- Диаметр фрезы меньше диаметра резьбы. VHM Schwarz начинает выбор инструмента именно с этого условия. Диаметр резьбы задаёт программа, поэтому фреза малого диаметра нарежет и крупную резьбу того же шага: в примере Schwarz для внутренней M30×1,5 подходит фреза с режущим диаметром 21 мм.
- Подача не привязана к шагу. У метчика осевая подача жёстко равна шагу на оборот. У резьбофрезы скорость резания и подачу на зуб выбирают как при обычном фрезеровании, несвободен только шаг винтовой линии: он равен шагу резьбы.
Попутное и встречное фрезерование
Направление обхода зависит от трёх вещей: резьба правая или левая, внутренняя или наружная, фрезерование попутное или встречное. Возможны все восемь сочетаний, но Yih Troun рекомендует попутное во всех случаях: оно даёт более чистые боковые стороны витка и меньше ударной нагрузки на кромку. Для правой внутренней резьбы при попутном фрезеровании правой фрезой это обход против часовой стрелки, G03. Для правой наружной резьбы — по часовой, G02.
Вход по дуге
Врезаться радиально сразу на полную глубину профиля плохо: кромка получает всю нагрузку в один момент, удар максимальный. Yih Troun рекомендует входить плавно, по винтовой траектории, чтобы глубина резания нарастала постепенно. В примерах программ Yih Troun подача на дуге входа меньше рабочей: для M16×2 головкой UFO при 3 978 об/мин это 150 мм/мин на входе против 630 мм/мин на самой резьбе.
Как выглядит программа
Nuova CUMET приводит в каталоге пример для резьбы M8×1,25 в чугуне фрезой серии 600. Программа написана в приращениях, резьба нарезается снизу вверх:
- Фреза встаёт над осью отверстия и опускается на глубину резьбы.
- Отходит к точке старта, при этом включается коррекция на радиус фрезы G41.
- Вход по дуге: четверть окружности по G03, за неё фреза поднимается на четверть шага, 0,3125 мм.
- Полный виток по G03 с подъёмом на шаг, 1,25 мм.
- Выход по дуге с подъёмом ещё на четверть шага.
- Отход к оси отверстия с отменой коррекции G40 и подъём из отверстия.
Многопрофильной фрезе здесь хватает одного витка: её зубья по длине перекрывают всю резьбу. Однопрофильной понадобится столько витков, сколько ниток в резьбе. Yih Troun в своих примерах пишет ту же траекторию и без коррекции G41, задав точку старта и центр дуги прямо в координатах X и I.
Виды резьбофрез
| Вид | Как режет | Примеры |
|---|---|---|
| Цельная многопрофильная, полный профиль | Зубья с полным профилем по всей длине, резьба за один виток. Одна фреза — один шаг | Nuova CUMET 600 и 600T, VHM Schwarz TMC, Yih Troun BT/BTL и UT/UTL |
| Цельная, неполный профиль | Режет боковые стороны витка, одна фреза работает в диапазоне шагов | Yih Troun AT, часть фрез Dümmel MIKROMILL |
| Однопрофильная | Один виток профиля, фреза проходит столько оборотов, сколько ниток в резьбе | Фрезы Тернадо с одним зубом 60° |
| Со сменной головкой | Твердосплавная головка на стальной или твердосплавной державке | Головки Yih Troun UFO 3T и 3T1 |
| Сверло-резьбофреза | Сверлит отверстие, нарезает резьбу и снимает фаску одним инструментом | VHM Schwarz BGF, Nuova CUMET 620 |
Полный или неполный профиль. Полнопрофильная фреза формирует виток целиком, поэтому под каждый шаг нужна своя. Для полнопрофильных головок UFO Yih Troun печатает класс допуска 6H и 6g. Фреза с неполным профилем закрывает диапазон шагов: Yih Troun AT0600 режет шаги от 0,5 до 1,25 мм.
Однопрофильная фреза гибче по шагу и подходит для глубоких резьб, но ей нужно больше оборотов на ту же резьбу, чем многопрофильной.
Сменные головки выгодны на крупных резьбах. Головки Yih Troun UFO выпускаются диаметром от 10 до 25 мм, и у каждой есть наименьшее отверстие: для головки с неполным профилем диаметром 12 мм это 14 мм, диаметром 25 мм — 27 мм. Для мелких резьб есть мини-фрезы: у VHM Schwarz серия TMCM начинается с M1×0,25.
Чем резьбофреза лучше метчика
- Одна фреза на разные диаметры одного шага. Метчик режет один размер, фреза — любой диаметр с её шагом, если она помещается в отверстие. В таблице Schwarz у фрез TMC есть колонка мелкой резьбы: TMC0605-3-14-1.25 рассчитана на M8, а ею режут и M10×1,25. Фреза Тернадо для M6×1 и M7×1 закрывает два диаметра одним инструментом.
- Правая и левая резьба одной фрезой. Направление резьбы задаёт обход в программе, G02 или G03. Schwarz прямо пишет это в преимуществах своих цельных резьбофрез.
- Глухие отверстия. Фреза режет и сквозные, и глухие отверстия и доводит полную резьбу ближе ко дну, чем метчик, у которого первые витки заходной части неполные. Про заходную часть метчиков смотрите статью о видах метчиков.
- Поломка не губит деталь. Резьбофрезу можно вывести из отверстия в любой момент. Сломанный метчик застревает в детали и останавливает работу. Износ фрезы проявляется постепенно, через уход размера, и его поправляют коррекцией.
- Твёрдые и вязкие материалы. Резьбофреза — обычная замена метчику в сталях тверже примерно 45 HRC, в титане и никелевых сплавах, где метчик быстро изнашивается от тепла и ломается. Nuova CUMET 600T с покрытием Hyper рассчитана на стали до 50 HRC, фрезы Schwarz TMCM — на материалы до 45 HRC.
- Точный допуск. Метчик в обычных условиях даёт 6H, и средний диаметр после нарезания уже не поправить. При резьбофрезеровании радиус винтовой траектории меняют в программе, поэтому достижимы 5H и 4H: первую резьбу измеряют и корректируют смещение.
- Тонкие стенки. Schwarz указывает, что малое усилие резания позволяет нарезать резьбу в тонкостенных деталях.
- Внутренняя и наружная резьба. Мини-фрезы Schwarz TMCM режут обе одной фрезой. Наружную резьбу ведут снаружи детали по G02.
Где резьбофреза уступает
- Время цикла. В мягких и средних материалах фрезерование резьбы заметно дольше нарезания метчиком. Однопрофильной фрезе нужен оборот на каждую нитку.
- Глубина резьбы. За один проход фреза нарезает резьбу не длиннее своей режущей части. У Yih Troun для M10×1,5 фреза BT0790-60 с режущей длиной 22 мм рассчитана на глубину до 2D, а BTL0790-60 с длиной 31 мм — до 3D. Мини-фрезы Schwarz TMCM для метрической резьбы рассчитаны на глубину до 2×D1, фрезы TMCL с укороченной режущей частью — до 3D.
- Жёсткость. Фреза малого диаметра с длинным вылетом гнётся и вибрирует, особенно мельче M8. Об этом ниже, в разделе о прогибе.
- Малые диаметры. Фреза должна поместиться в отверстие с запасом на траекторию, поэтому для мелких резьб нужны цельные фрезы малого диаметра, а головкам UFO нужно отверстие от 13–14 мм. Для очень мелких резьб в титане, M4 и меньше, жёсткое синхронное нарезание метчиком бывает предпочтительнее.
- Станок и программа. Нужна одновременная работа трёх осей и программа под каждую резьбу. Гибкость фрезы по диаметру оборачивается перепрограммированием.
Отверстие и допуск
При резьбофрезеровании отверстие задаёт внутренний диаметр резьбы, а средний диаметр — коррекция на радиус. Yih Troun даёт отверстия под три поля допуска:
| Резьба | 4H, мм | 5H, мм | 6H, мм |
|---|---|---|---|
| M6×1 | 5,06 | 5,10 | 5,15 |
| M8×1,25 | 6,81 | 6,85 | 6,91 |
| M10×1,5 | 8,52 | 8,61 | 8,67 |
| M12×1,75 | 10,31 | 10,37 | 10,44 |
| M16×2 | 14,07 | 14,13 | 14,21 |
| M20×2,5 | 17,57 | 17,64 | 17,74 |
Полная таблица Yih Troun идёт от M1×0,25 до M100×6, отдельно даны отверстия под конические Rc (BSPT) и NPT. Nuova CUMET печатает отверстие рядом с каждой фрезой серии 600: для M10 — 8,5 мм, для M10×1 — 9,0 мм. Как считать отверстие под метчик, разобрано в статье про сверла под резьбу, что значит 6H — в статье о видах метчиков.
Коррекция и прогиб
Износ. Изнашиваясь, фреза теряет радиус, и средний диаметр резьбы постепенно уходит к границе допуска. Уход виден заранее, если проверять резьбу калибром через заданное число деталей. Тогда радиальную коррекцию сдвигают на измеренную величину и работают той же фрезой, пока профиль не износится.
Прогиб и вибрация. Фреза в резьбе нагружена как концевая фреза при круговом фрезеровании, и изгибающий момент растёт с вылетом. Вибрация оставляет волну на боковых сторонах витка и разброс среднего диаметра. Сначала снижают подачу на зуб, затем проверяют биение в патроне, уменьшают вылет и только потом пробуют поднять обороты, чтобы уйти из зоны вибрации.
Для фрез с длинной режущей частью Schwarz требует снижать подачу на зуб. Для глубоких отверстий у Schwarz есть фрезы TMCL с утонённой шейкой и короткой режущей частью: усилие резания меньше, жёсткость выше, резьба до 3D нарезается за один проход. Про биение и выбор патрона смотрите статью о патронах.
Режимы резания
Режимы сильно зависят от серии фрезы, поэтому начинайте с таблицы производителя той фрезы, которую поставили. Для сравнения — скорость резания Vc, м/мин, из трёх каталогов:
| Материал | Yih Troun AT, BT, UT | Nuova CUMET 600, 600T | VHM Schwarz TMC |
|---|---|---|---|
| Сталь | 255 / 230 / 200 (гр. 1) | 90–200 (до 700 Н/мм²) | 90–200 (до 0,55 % C) |
| Нержавеющая сталь | 160 / – / 80 (гр. 8) | 25–80 | 55–130 (ферритная) |
| Чугун | 136 / 116 / 102 (гр. 12) | 80–180 | 65–120 |
| Алюминий | 1 150 / 950 / 850 (гр. 16) | 100–350 (до 15 %) | 135–280 (до 12 % Si) |
| Титан | 50 / 45 / – (гр. 20) | 20–60 | – |
У Yih Troun три значения скорости соответствуют малой, средней и большой подаче из таблицы ниже, группы материалов — по нумерации каталога. У Schwarz для фрез TMC без внутреннего подвода СОЖ режимов для титана, никелевых сплавов и аустенитной нержавеющей стали в таблице нет.
Подачу на зуб Yih Troun задаёт по шагу резьбы, а не по диаметру фрезы:
| Шаг, мм | Стали, гр. 1–4 | Стали, гр. 5–6 | Нерж., гр. 8–11 | Чугуны, гр. 12–15 | Алюминий, гр. 16–17 | Титан и жаропрочные, гр. 20–22 |
|---|---|---|---|---|---|---|
| 1,0–1,5 | 0,04–0,06 | 0,03–0,05 | 0,04–0,06 | 0,04–0,07 | 0,05–0,08 | 0,03–0,04 |
| 1,75–2,5 | 0,05–0,07 | 0,04–0,06 | 0,05–0,07 | 0,05–0,08 | 0,06–0,09 | 0,04–0,05 |
| 3,0–4,0 и 5,0–6,0 | 0,06–0,08 | 0,05–0,07 | 0,06–0,08 | 0,06–0,09 | 0,07–0,10 | 0,05–0,06 |
Подача на зуб в мм. Nuova CUMET и Schwarz, наоборот, задают подачу по диаметру фрезы. Для фрезы диаметром 8 мм в стали Nuova CUMET даёт 0,040–0,120 мм/зуб, Schwarz для TMC — 0,07 мм/зуб. Как пересчитать скорость в обороты и подачу в мм/мин, смотрите в статье как выбрать режимы резания.
Как подобрать резьбофрезу
- Резьба: профиль и стандарт (M, UNC, G, NPT), шаг, правая или левая, внутренняя или наружная. Обозначения разобраны в статье про виды резьбы.
- Допуск: от него зависит отверстие и выбор профиля. Для полнопрофильных головок Yih Troun печатает 6H и 6g, для неполного профиля класс не указан.
- Глубина резьбы: режущая часть фрезы должна перекрывать её, иначе понадобится несколько проходов по высоте.
- Диаметр фрезы: меньше отверстия с запасом на траекторию. Для сменных головок проверьте наименьшее отверстие.
- Материал детали: покрытие и допустимая твёрдость серии.
- Тип фрезы: многопрофильная для серии одинаковых резьб, неполный профиль или однопрофильная для разных шагов, сменная головка для крупных резьб.
- СОЖ: снаружи или через фрезу. Schwarz для глухих отверстий выделяет серию TMCC с внутренним подводом СОЖ.
- Станок и программа: винтовая интерполяция, попутное фрезерование, вход по дуге, коррекция на радиус.
Резьбофрезы в каталоге
В разделе фрезы резьбовые цельные 835 позиций, в том числе 601 фреза Тернадо, 105 Dümmel MIKROMILL, 43 VHM Schwarz, 42 Nuova CUMET и 42 Yih Troun. Фрезы Тернадо закрывают резьбы ISO, UN, UNJ, MJ, BSP, BSPT, NPT, NPTF, NPS, NPSF, PG, Tr и ACME с шагом от 0,2 до 5 мм и от 80 до 5 ниток на дюйм. Например, фреза под NPT 27 ниток на дюйм.
Ещё примеры: Nuova CUMET 600T.10.150 для M10 с покрытием Hyper, VHM Schwarz TMCM03007-3-2-0.25 для M1×0,25 с режущим диаметром 0,72 мм, Yih Troun AT0600-60 с неполным профилем и Dümmel MIKROMILL MA3.0035.01-5 для мелкой резьбы с шагом 0,35 мм.
В разделе головки резьбофрезерные сменные 207 головок Yih Troun UFO: 171 с полным профилем под ISO, UNC и BSW и 36 с неполным. Пример — 3T1-0612-60 для шагов 1,75–2,5 мм, она работает в отверстиях от 14 мм. Державки UFO — в разделе хвостовики под сменные головки. Если резьба всё же под метчик, посмотрите метчики.
Добавьте подходящие позиции в список запроса и укажите резьбу, допуск, глубину, материал детали и тип отверстия. Специалист Тернадо подберёт резьбофрезу и пришлёт предложение.
Частые вопросы
Что такое резьбофреза?
Фреза с резьбовым профилем на зубьях. Станок с ЧПУ ведёт её по винтовой линии: за один оборот вокруг оси отверстия фреза смещается вдоль оси на шаг резьбы. Диаметр фрезы меньше диаметра резьбы, а сам диаметр резьбы задаёт программа.
Чем резьбофреза лучше метчика?
Одна фреза режет резьбы разного диаметра с одним шагом, правые и левые. Её можно вывести из отверстия в любой момент, поэтому поломка не оставляет обломок в детали. Резьбофреза работает в закалённых сталях и титане: Nuova CUMET 600T рассчитана на стали до 50 HRC. Размер резьбы поправляют коррекцией на радиус.
Когда метчик выгоднее резьбофрезы?
В мягких и средних материалах, когда резьба стандартная и отверстий много: метчик нарезает резьбу быстрее. Резьбофрезе нужен станок с винтовой интерполяцией и программа, а глубину резьбы за один проход ограничивает длина её режущей части.
Можно ли одной резьбофрезой нарезать разные резьбы?
Да, если у них один шаг. Например, VHM Schwarz TMC0605-3-14-1.25 рассчитана на M8, а по каталогу ею режут и M10×1,25. Фреза с неполным профилем работает в диапазоне шагов: у Yih Troun AT0600 это шаги от 0,5 до 1,25 мм.
Какая резьбофреза нужна для внутренней резьбы в глухом отверстии?
Подойдёт обычная цельная резьбофреза: она режет и сквозные, и глухие отверстия и доводит полную резьбу ближе ко дну, чем метчик. Длину режущей части выбирают по глубине резьбы: у Yih Troun серия BT рассчитана на глубину до 2D, BTL до 3D.
G02 или G03: в какую сторону вести резьбофрезу?
Для правой внутренней резьбы при попутном фрезеровании правой фрезой — против часовой стрелки, G03. Для правой наружной резьбы — по часовой, G02. Yih Troun рекомендует попутное фрезерование во всех вариантах: правая и левая резьба, внутренняя и наружная.
Какое отверстие сверлить под резьбофрезу?
Отверстие задаёт внутренний диаметр резьбы и зависит от допуска. Yih Troun даёт для M10×1,5 отверстие 8,52 мм под 4H, 8,61 мм под 5H и 8,67 мм под 6H.
Источники
- Yih Troun, каталог 2026 (европейская версия): цельные резьбофрезы AT, BT/BTL, UT/UTL (с. 99–101), головки UFO 3T и 3T1 (с. 102–115), вход в резание (с. 117–118), направление фрезерования (с. 119), примеры программ (с. 120–123), отверстия под 4H, 5H и 6H (с. 124–127), режимы резания (с. 153–155)
- VHM Schwarz, каталог Toolcut 2022: сверло-резьбофрезы BGF (с. 5), выбор диаметра фрезы (с. 146, 201), преимущества цельных резьбофрез и обозначение TMC (с. 147–148), серия TMC (с. 149), мини-фрезы TMCM (с. 167, 170), режимы TMC и фрезы TMCL (с. 203–204)
- Nuova CUMET, каталог № 13: резьбофрезы 600 и 600T (с. 84), сверло-резьбофрезы 620 (с. 85), режимы и пример программы для M8×1,25 (с. 205)
- База знаний Metalworking Knowledge: заметка Threading Operation-Selection, утверждения claim-thread-tgpf-003, claim-thread-tgpf-017, claim-thread-tgpf-019, claim-thread-tgpf-020, claim-thread-qa-005, claim-thread-dt2-008, threading-defects-009, threading-tap-geometry-011, threading-cutting-params-006
- Параметры позиций: каталог Тернадо, разделы «Фрезы резьбовые цельные» и «Головки резьбофрезерные сменные»