

Угловые головки для обрабатывающих центров: устройство, виды и выбор
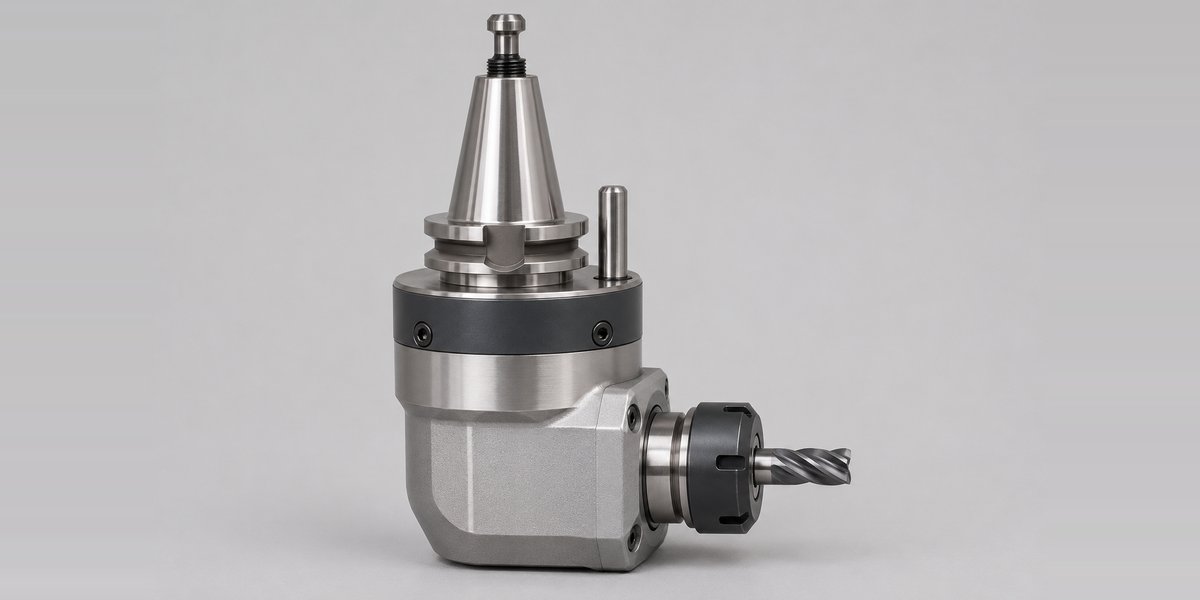
Угловая головка нужна, когда инструмент должен работать сбоку или под углом, а переустанавливать деталь долго или невозможно. Головка ставится в шпиндель обрабатывающего центра, принимает вращение через хвостовик и передаёт его на выходной вал под 90° или другим углом. Так станок получает ещё одно направление обработки: боковые стенки, пазы и отверстия внутри корпусов, места, куда прямой шпиндель не дотягивается.
Из чего состоит угловая головка
- Хвостовик со стороны станка: конус SK, BT, CAT, HSK, Capto или KM, такой же, как у обычных оправок этого станка.
- Корпус с конической зубчатой передачей. Gerardi и BIG DAISHOWA ставят шлифованные спирально-конические пары.
- Выходной вал, чаще всего под цангу ER, иногда под Weldon, насадную фрезу или собственный конус.
- Упорный штифт на корпусе. Он входит в стоп-блок на шпиндельной бабке станка и держит корпус от проворота, пока вал вращается.
У головок Gerardi с автоматической сменой корпус можно развернуть на 360° относительно стоп-блока. Когда головку вынимают из шпинделя, защёлка не даёт валу провернуться, чтобы при следующей установке ориентация выхода сохранилась.
ATC и MTC
ATC (automatic tool change) берётся из магазина и ставится в шпиндель как обычная оправка. Подпружиненный штифт при установке входит в стоп-блок и снимает блокировку вала. Ход штифта небольшой: у Gerardi 5,5 мм, у EWS 7 мм.
MTC (manual tool change) ставят вручную. У Gerardi такая головка крепится к торцу шпиндельного узла универсальным фланцем с Т-пазом, по нему головку разворачивают на 360°. Монтаж по руководству Gerardi:
- Ставят стопорное кольцо и фланец, зажимают хвостовик в шпинделе.
- Замеряют зазор X между фланцами.
- Изготавливают кольцо толщиной X + 1 мм.
- Крепят узел к станку не менее чем тремя винтами.
Шпоночные пазы шпинделя при этом только передают вращение. Головки MTC обычно крупнее: в каталоге Тернадо это, например, G90-S40XL с выходом под конус 40.
Автоматическая смена зависит и от станка: BIG DAISHOWA прямо пишет, что на некоторых моделях она недоступна. Проверьте, пройдёт ли головка через магазин и устройство смены по массе и габаритам.
Хвостовик: под шпиндель станка
Одну и ту же головку выпускают под разные шпиндели, поэтому хвостовик выбирают первым. Модель Gerardi G90-7 есть:
| Стандарт | Размеры |
|---|---|
| SK DIN 69871 | 30, 40, 50 |
| BT MAS 403 | 30, 40, 50 |
| CAT ANSI B5.50 | 40, 50 |
| HSK DIN 69893 | 63, 80, 100 |
| Capto ISO 26623 | C5, C6, C8 |
В каталоге Тернадо у головок Gerardi встречаются хвостовики HSK A, DIN 69871, MAS-BT, CAT, DIN 2080, KM, Capto C5, C6 и C8, а также варианты Big Plus с двойным контактом по конусу и торцу. Про сами конусы и разницу SK и BT смотрите статью об инструментальных конусах. SK40 и BT40 не взаимозаменяемы, хотя конус у них один, 7:24.
У линейки Gerardi Evolution приводной конус сменный: на одну головку ставят, например, ISO-40 или HSK-63. Головка переходит между станками с разными шпинделями, нужен только свой конус и стоп-блок. У линейки Classic конус выполнен за одно целое с валом.
Упор от проворота: шаг, штифт и стоп-блок
Это главный пункт, который проверяют по станку, и чаще всего его упускают. Шаг — расстояние от оси шпинделя до оси упорного штифта. Gerardi, EWS и BIG DAISHOWA выпускают головки с шагом 65, 80 и 110 мм. В карточках Тернадо шаг записан как Pitch H.
Одна модель обычно есть во всех трёх шагах. Например, G900700-0000001C/136 с шагом 65 мм, /138 с шагом 80 мм и /131 с шагом 110 мм. Остальное у них одинаково: хвостовик DIN 69871 размер 30 и выход ER11.
Что важно знать про штифт и блок:
- Диаметр штифта 18 мм у всех трёх производителей только при шаге 65 и 80 мм. При шаге 110 мм у Gerardi штифт 18 или 28 мм, у EWS 18 мм, у BIG свой.
- Стоп-блоки разных производителей устроены по-разному: у Gerardi закалённая втулка 18H7 или 28H7, у EWS открытый паз 18 H6, у BIG паз с наклонными стенками 10°. Блок под одну марку к головке другой без проверки по чертежам не подходит.
- Высота блока подбирается проставкой. Gerardi даёт формулу: толщина проставки S = X + B − 35 мм для штифта 18 и S = X + B − 38,5 мм для штифта 28. Если выходит меньше 8 мм, заказывают блок под обработку. Между штифтом и дном гнезда должен оставаться зазор 1 мм.
- Стоп-блок для станка BIG DAISHOWA советует заказывать у производителя станка по чертежу паза. Gerardi делает блок под чужие головки по присланным чертежам.
Gerardi советует ставить головку так, чтобы силу резания воспринимал штифт.
Исполнения головок
В каталоге Тернадо 8 305 угловых головок Gerardi. Большинство, 6 418, с постоянным углом 90°. Есть и другие исполнения:
- с постоянным углом 30°, 45° и 60°: серии FX30, FX45, FX60;
- регулируемые: угол выхода выставляют вручную, у Gerardi серии GMU и FMU с диапазоном 0–90° или ±90°, у GTU 0–360°. Пример — GMU1600-0000001C/146 с выходом ER25;
- со смещением выхода (offset): выходной вал смещён относительно оси шпинделя, чтобы дотянуться до стенки рядом с бортом. Пример — серия GR90, GR91000-0000001C/446;
- с двумя выходами (double output): два вала под 180°, обработка в обе стороны без поворота головки;
- осевые: выход соосен шпинделю, так устроены и мультипликаторы оборотов (о них ниже);
- мини-головки под цанги 6023 и 600E для инструмента от 1 мм: серии GS90 и FS90.
Названия исполнений фирменные, у EWS те же идеи называются BASIC, OFFSET и DUPLEX.
Выход, передаточное отношение и вращение
Самый частый выход — цанга ER. У головок Gerardi в каталоге Тернадо встречаются ER8, ER11, ER16, ER20, ER25, ER32, ER40 и ER50. Размер цанги ограничивает диаметр хвостовика инструмента, подробнее в статье о цангах ER. Кроме цанг бывают выходы под Weldon, насадные фрезы, HSK и конус 40 или 50. У BIG DAISHOWA свои цанги NBC, обычные к ним не подходят.
Передаточное отношение у большинства головок 1:1. Другое бывает у мини-моделей и специальных исполнений. Обозначают его по-разному: Gerardi пишет повышение как 1:8, EWS — как 1,5:1. Проверяйте, в какую сторону считает конкретный каталог.
Направление вращения тоже зависит от модели. У Gerardi G90-7 инструмент вращается против шпинделя, у GS90-3XS — в ту же сторону. Руководство Gerardi требует проверить направление до пуска. От него зависит, какой инструмент ставить, правый или левый, и как писать программу.
Обороты и крутящий момент
Чем крупнее головка и её выход, тем больше допустимый момент и ниже предельные обороты:
| Модель | Выход | Обороты, до об/мин | Момент, до Н·м |
|---|---|---|---|
| Gerardi G90-7 | ER11 | 10 000 | 5 |
| EWS BASIC | ER20 | 10 000 | 15 |
| EWS BASIC | ER25 | 8 000 | 30 |
| EWS BASIC | ER32 | 6 000 | 70 |
| Gerardi G90-S40 | конус 40 | 4 000 | 140 |
Это пределы конкретных моделей, на другие головки их не переносят. Предельные обороты и момент указаны в карточке каждой серии в каталоге производителя. Для расчёта режимов пригодится статья как выбрать режимы резания.
Подвод СОЖ
Есть три пути:
- Снаружи: обычные сопла станка, направленные на инструмент, а не на корпус головки. В каталоге Тернадо так устроено большинство головок, 4 933.
- Через штифт и стоп-блок: СОЖ идёт из блока через штифт в головку. У Gerardi до 10 бар, при подаче через штифт у G90-7 обороты ограничены 6 000 об/мин. Так же подаёт СОЖ BIG DAISHOWA.
- Через шпиндель и хвостовик: под высокое давление, у Gerardi 30–70 бар, у EWS до 70 бар. С внутренней подачей через хвостовик головку Gerardi нельзя гонять всухую.
Мультипликаторы оборотов
Мультипликатор устроен похоже, но выход соосен шпинделю, а планетарная передача повышает обороты. У Gerardi до 1:8, то есть 4 500 об/мин на входе дают 36 000 на выходе. Его ставят, когда шпиндель не набирает оборотов для мелких сверл и фрез. Пример — GSS10HS-0000001C/128 с выходом ER16.
Ограничения мультипликатора:
- Момент. На выходе он падает во столько же раз, во сколько растут обороты, поэтому в прочных материалах ограничивает именно момент.
- Обкатка. Gerardi требует при каждом пуске несколько минут обкатки на трети предельных оборотов.
- Длительная работа. BIG DAISHOWA при работе дольше 30 минут ограничивает обороты 80 % от предельных.
- Не замена электрошпинделю. Зубчатая передача может давать вибрацию, которая видна на поверхности.
В каталоге Тернадо 294 мультипликатора Gerardi серий GSS-10HS…GSS-34 с предельными оборотами от 8 000 до 35 000 об/мин.
Как подобрать угловую головку
- Шпиндель станка: стандарт и размер конуса, Big Plus или нет, тип штревеля.
- Стоп-блок: есть ли он на станке, какой шаг (65, 80 или 110 мм) и какой диаметр штифта. Если блока нет, его подбирают вместе с головкой.
- Смена: автоматическая (ATC) или ручная (MTC). Для ATC проверьте массу и габарит головки по магазину станка.
- Исполнение: угол, смещение, один или два выхода, нужен ли регулируемый угол.
- Выход: размер цанги или другой посадки под ваш инструмент.
- Пределы: обороты и момент выбранной модели против нужных режимов.
- СОЖ: снаружи, через штифт или через шпиндель, и с каким давлением.
- Вылет и габарит: пройдёт ли головка к месту обработки и не заденет ли деталь и приспособление.
Угловые головки в каталоге
Посмотрите угловые головки и мультипликаторы оборотов Gerardi. В таблице раздела их можно отобрать по хвостовику, шагу, выходу, углу и подводу СОЖ. Цанги под выход головки — в разделе цанги. Добавьте подходящие позиции в список запроса и укажите модель станка, конус шпинделя и шаг стоп-блока. Специалист Тернадо подберёт головку и стоп-блок и пришлёт предложение.
Частые вопросы
Что такое угловая головка?
Насадка на шпиндель обрабатывающего центра, которая передаёт вращение на выходной вал под углом к оси шпинделя, чаще всего под 90°. Внутри стоит коническая зубчатая передача. Головкой обрабатывают боковые стенки, внутренние полости и отверстия, к которым шпиндель не подходит.
Чем угловая головка ATC отличается от MTC?
ATC ставится в шпиндель автоматически из магазина инструментов, как обычная оправка. MTC ставят вручную и крепят к торцу шпиндельного узла фланцем. У Gerardi головки MTC предназначены для универсальных станков с фланцевым креплением.
Зачем угловой головке штифт и стоп-блок?
Шпиндель вращает вал головки, а корпус должен стоять неподвижно. Штифт на корпусе головки входит в стоп-блок, закреплённый на шпиндельной бабке, и не даёт корпусу провернуться под нагрузкой. Без стоп-блока головку не используют.
Что значит Pitch H 65, 80 или 110 мм?
Это шаг, то есть расстояние от оси шпинделя до оси упорного штифта. Он должен совпадать с положением стоп-блока на вашем станке. Шаги 65, 80 и 110 мм печатают Gerardi, EWS и BIG DAISHOWA.
Подойдёт ли стоп-блок одного производителя к головке другого?
Рассчитывать на это нельзя. Шаг и диаметр штифта 18 мм при шаге 65 и 80 мм совпадают, но ответные части разные: у Gerardi закалённая втулка, у EWS открытый паз, у BIG паз с наклонными стенками. Совместимость проверяют по чертежам.
В какую сторону вращается инструмент в угловой головке?
Зависит от модели. У части головок инструмент вращается против шпинделя, у части в ту же сторону. Направление указано в таблице модели, его проверяют до первого пуска и учитывают в программе.
Можно ли поставить угловую головку на станок с HSK или Capto?
Да, головки выпускают под разные шпиндели. Например, модель Gerardi G90-7 есть с хвостовиками SK DIN 69871, BT, CAT, HSK и Capto. У линейки Gerardi Evolution конус сменный, одна головка переставляется между станками с разными шпинделями.
Источники
- Gerardi, каталог T01 Angle Heads Classic Line: ATC и MTC (с. 1.4), передача и выход (с. 1.9), шаг и стоп-блоки (с. 1.93–1.99), модель G90-7 (с. 1.22), подвод СОЖ (с. 1.88)
- Gerardi, каталог T02 Angle Heads Evolution Line: сменные приводные конусы (с. 2.6–2.7)
- Gerardi, каталог T03 Spindle Speeders и руководство по эксплуатации мультипликаторов: передаточное отношение, обкатка, ограничения (с. 3.4, 3.11, 3.17)
- Gerardi, руководство по эксплуатации Classic, 2023: ряд моделей (с. 8), положение штифта (с. 13), СОЖ (с. 22), монтаж MTC (с. 28)
- EWS, каталог millLine Winkelköpfe 2025: хвостовики, упор, выходы, пределы BASIC (с. 4–6, 12)
- BIG DAISHOWA, High Performance Vol. 2: угловые головки AG90 (с. 97–98), установка стоп-блока (с. 409)
- Hoffmann Group, каталог K56 2025: когда применять угловую головку и что проверить при выборе (с. 992)
- Параметры исполнений: каталог Gerardi на сайте Тернадо (раздел «Головки угловые»)